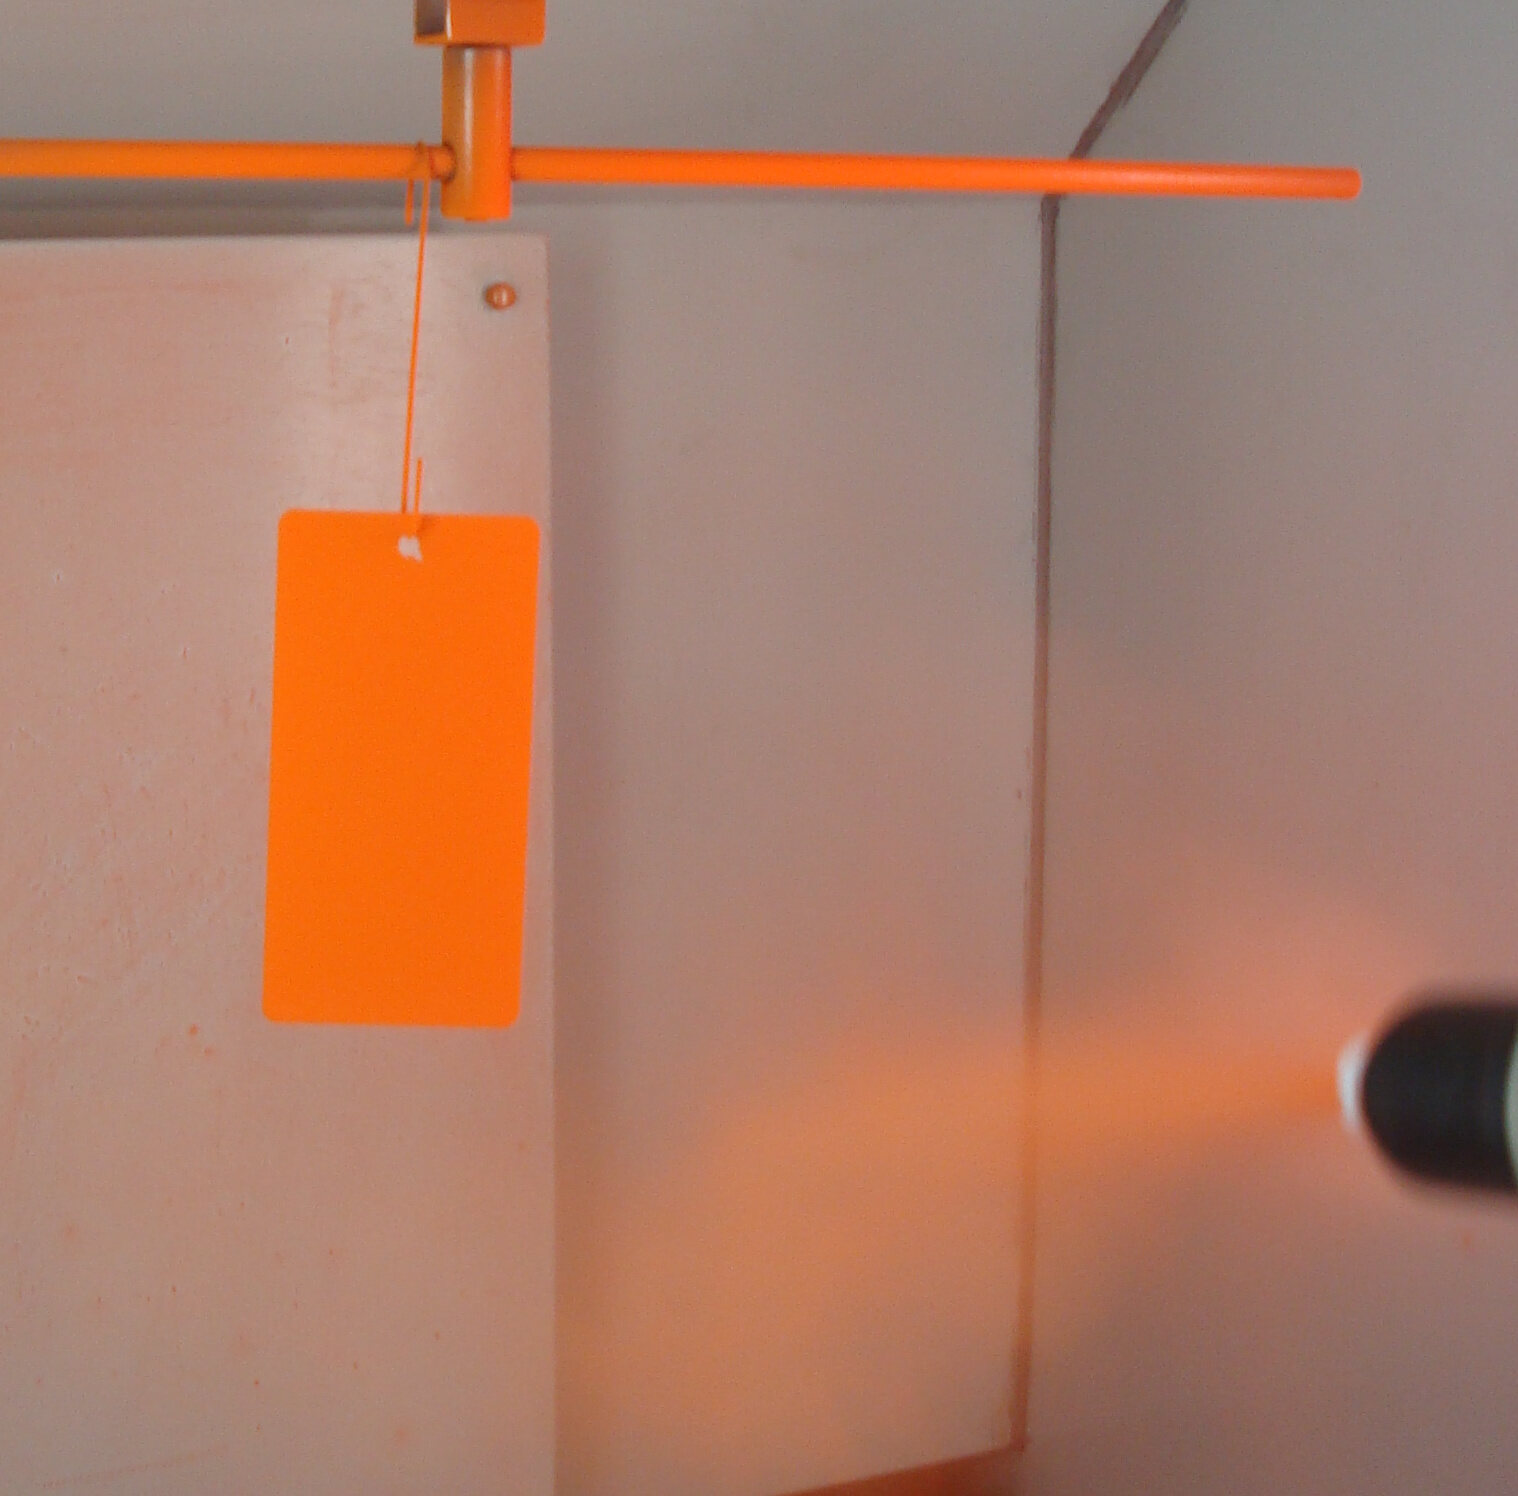
Elektrostatik toz boya tabancası, tozu yalnızca parçaya doğru üfleyen bir araç değildir. Tabanca; boya taneciklerini taşır, elektriksel olarak yükler ve topraklanmış parçanın oluşturduğu çekim alanına bırakır. Bu nedenle uygulama hatası görüldüğünde yalnızca tabancaya değil; toz besleme sistemine, basınçlı havaya, askılara, topraklamaya, kabin emişine ve parça geometrisine birlikte bakılmalıdır.
Temel kural: Önce parçayı ve kusuru okuyun, sonra tek bir parametreyi küçük adımlarla değiştirin. Aynı anda birkaç ayarı değiştirmek, hangi değişkenin sonucu düzelttiğini görünmez hâle getirir.
Tabancada gördüğünüz beş ayar neyi değiştirir?
| Parametre | Asıl görevi | Yanlış ayarda tipik belirti |
|---|---|---|
| kV | Tabanca ile parça arasındaki elektrik alanının potansiyelini belirler. | Aşırı alan kenar yığılması ve geri iyonlaşmayı; yetersiz alan düşük transferi artırabilir. |
| µA / akım sınırı | Parçaya gerçekleşen yük aktarımını izler veya sınırlar. Mesafe ve geometriden etkilenir. | Kontrolsüz akım, girintilerde nüfuzu ve ikinci kat uygulamasını zorlaştırabilir. |
| Toz debisi | Birim zamanda tabancaya taşınan boya miktarını belirler. | Fazlası kalın film, geri kazanım yükü ve dalgalı bulut; azı yavaş kapatma oluşturur. |
| Taşıma / atomizasyon havası | Tozu hortumdan taşır ve bulutun şeklini dengeler. | Fazla hız tozu parçadan sektirebilir; düşük veya dengesiz hava püskürmeyi darbeli yapabilir. |
| Mesafe ve açı | Elektrik alanını, akımı, bulut genişliğini ve yüzeye ulaşan hızı birlikte değiştirir. | Sürekli değişen mesafe; şeritlenme, kalınlık farkı ve düzensiz görünüm doğurur. |
Bu ayarların hiçbiri tek başına kaliteyi açıklamaz. Aynı kV değeri; tabanca parçaya yaklaştığında, askı teması iyileştiğinde veya parça geometrisi değiştiğinde farklı gerçek akım ve kaplama davranışı üretebilir. Bu yüzden reçeteye yalnızca ayar değerleri değil, parça ailesi, nozul, tabanca mesafesi, hat hızı ve hedef film kalınlığı da yazılmalıdır.
Başlangıç ayarı nasıl yapılır?
- Güvenliği ve emişi doğrulayın. Kabin emişi, filtre sistemi ve güvenlik kilitleri çalışmadan püskürtmeye başlamayın.
- Topraklamayı ölçün. Parça–askı–konveyör hattında temiz metal teması bulunmalı; kabul sınırı ekipman üreticisinin talimatına ve yerel mevzuata göre doğrulanmalıdır.
- Tozu şartlandırın. Boyanın teknik föyündeki depolama koşullarını, akışkanlığı ve geri kazanılmış/taze toz oranını kontrol edin.
- Uygun nozulu seçin. Geniş yüzey, karmaşık geometri ve dar girinti aynı püskürtme desenini istemez.
- Üretici reçetesinden başlayın. Cihazın düz parça, girinti, ikinci kat veya metalik boya programı varsa bunu başlangıç noktası kabul edin; evrensel sayı gibi görmeyin.
- Test paneli veya temsilî parça boyayın. Film kalınlığını birden fazla noktadan ölçün; görünüm ve kapatma ile birlikte değerlendirin.
- Tek değişkenle ilerleyin. Önce debi, sonra hava, sonra elektrostatik ayar gibi kontrollü değişiklik yapın ve sonucu kaydedin.
kV ve µA birlikte nasıl okunur?
kV, sistemin oluşturduğu elektriksel potansiyeli; µA ise uygulama sırasında gerçekleşen akımı gösterir. Operatör tabancayı parçaya yaklaştırdığında akım genellikle değişir. Akım sınırlama veya otomatik geri besleme özellikleri, elektrik alanını parça geometrisine göre daha kontrollü tutmak için kullanılır.
Düz ve ilk kez boyanan bir parçada güçlü elektrostatik alan transferi destekleyebilir. Ancak keskin kenarlar, derin cepler, daha önce boyanmış yüzeyler veya kalınlaşmış toz tabakası aynı yaklaşımı kabul etmeyebilir. Böyle durumlarda daha fazla voltaj vermek yerine uygun akım sınırı, daha yumuşak toz bulutu, doğru açı ve parça sıralaması denenmelidir.
Ekrandaki yüksek kV, parçaya mutlaka daha fazla boya geçtiği anlamına gelmez. Ölçülmesi gereken sonuç; homojen film kalınlığı, kabul edilebilir görünüm ve tekrarlanabilir transferdir.
Faraday bölgeleri nasıl boyanır?
İç köşe, kutu profil ağzı, kanal, kaynak birleşimi ve derin girintilerde elektrik alan çizgileri kenarlara yoğunlaşır. Toz önce bu kenarlarda birikir; girintinin dibine ulaşmakta zorlanır. Bu olaya Faraday kafesi etkisi denir.
- Girintileri, dış yüzeyler kalınlaşmadan önce boyayın.
- Toz debisini ve taşıma hızını düşürerek daha yumuşak bir bulut oluşturun.
- Tabancayı girintiye doğrudan dayamak yerine elektrik alanın içeri girebildiği açıyı bulun.
- Akım sınırlama veya cihazın girinti programını kullanın; ayarı üretici talimatına göre doğrulayın.
- Dış kenarlarda erken yığılma görürseniz daha uzun süre püskürtmek yerine alanı ve uygulama sırasını yeniden düzenleyin.
Yüzeyde küçük kraterler, yıldız biçimli boşalmalar veya belirgin pütürlenme oluşuyorsa geri iyonlaşma ihtimali değerlendirilmelidir. Muhtemel nedenler; aşırı kalın film, fazla elektrostatik yük, tabancanın gereğinden yakın tutulması veya zayıf topraklamadır.
Corona ve Tribo tabancalar arasındaki fark
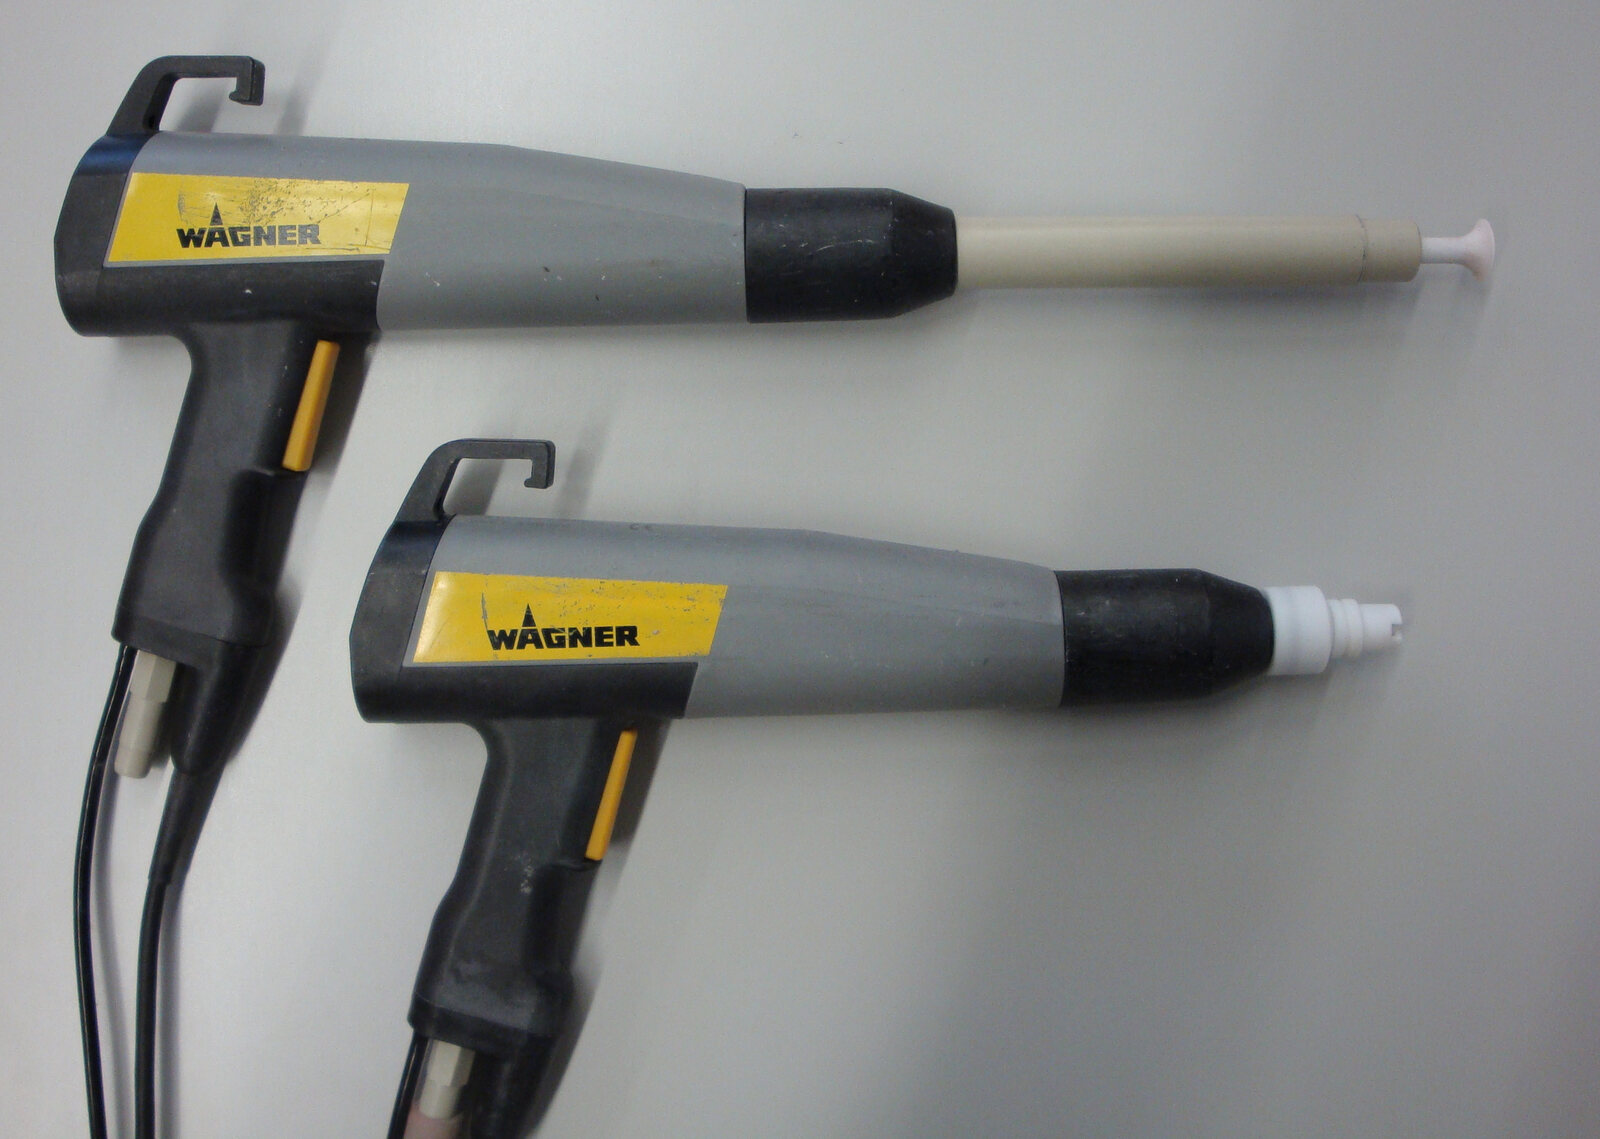
Corona sisteminde tabanca ucundaki yüksek gerilim elektrodu tozu iyonize ederek yükler. kV ve akım sınırı kontrolü yaygındır. Tribo sisteminde tanecikler tabanca içindeki uygun malzemeyle sürtünerek yük kazanır; davranış toz formülasyonuna ve nem gibi koşullara daha duyarlı olabilir. Her toz her Tribo sisteminde aynı performansı göstermez. Seçim, boya ve ekipman üreticisinin uyumluluk bilgisiyle yapılmalıdır.
Nozul seçimi neden önemlidir?
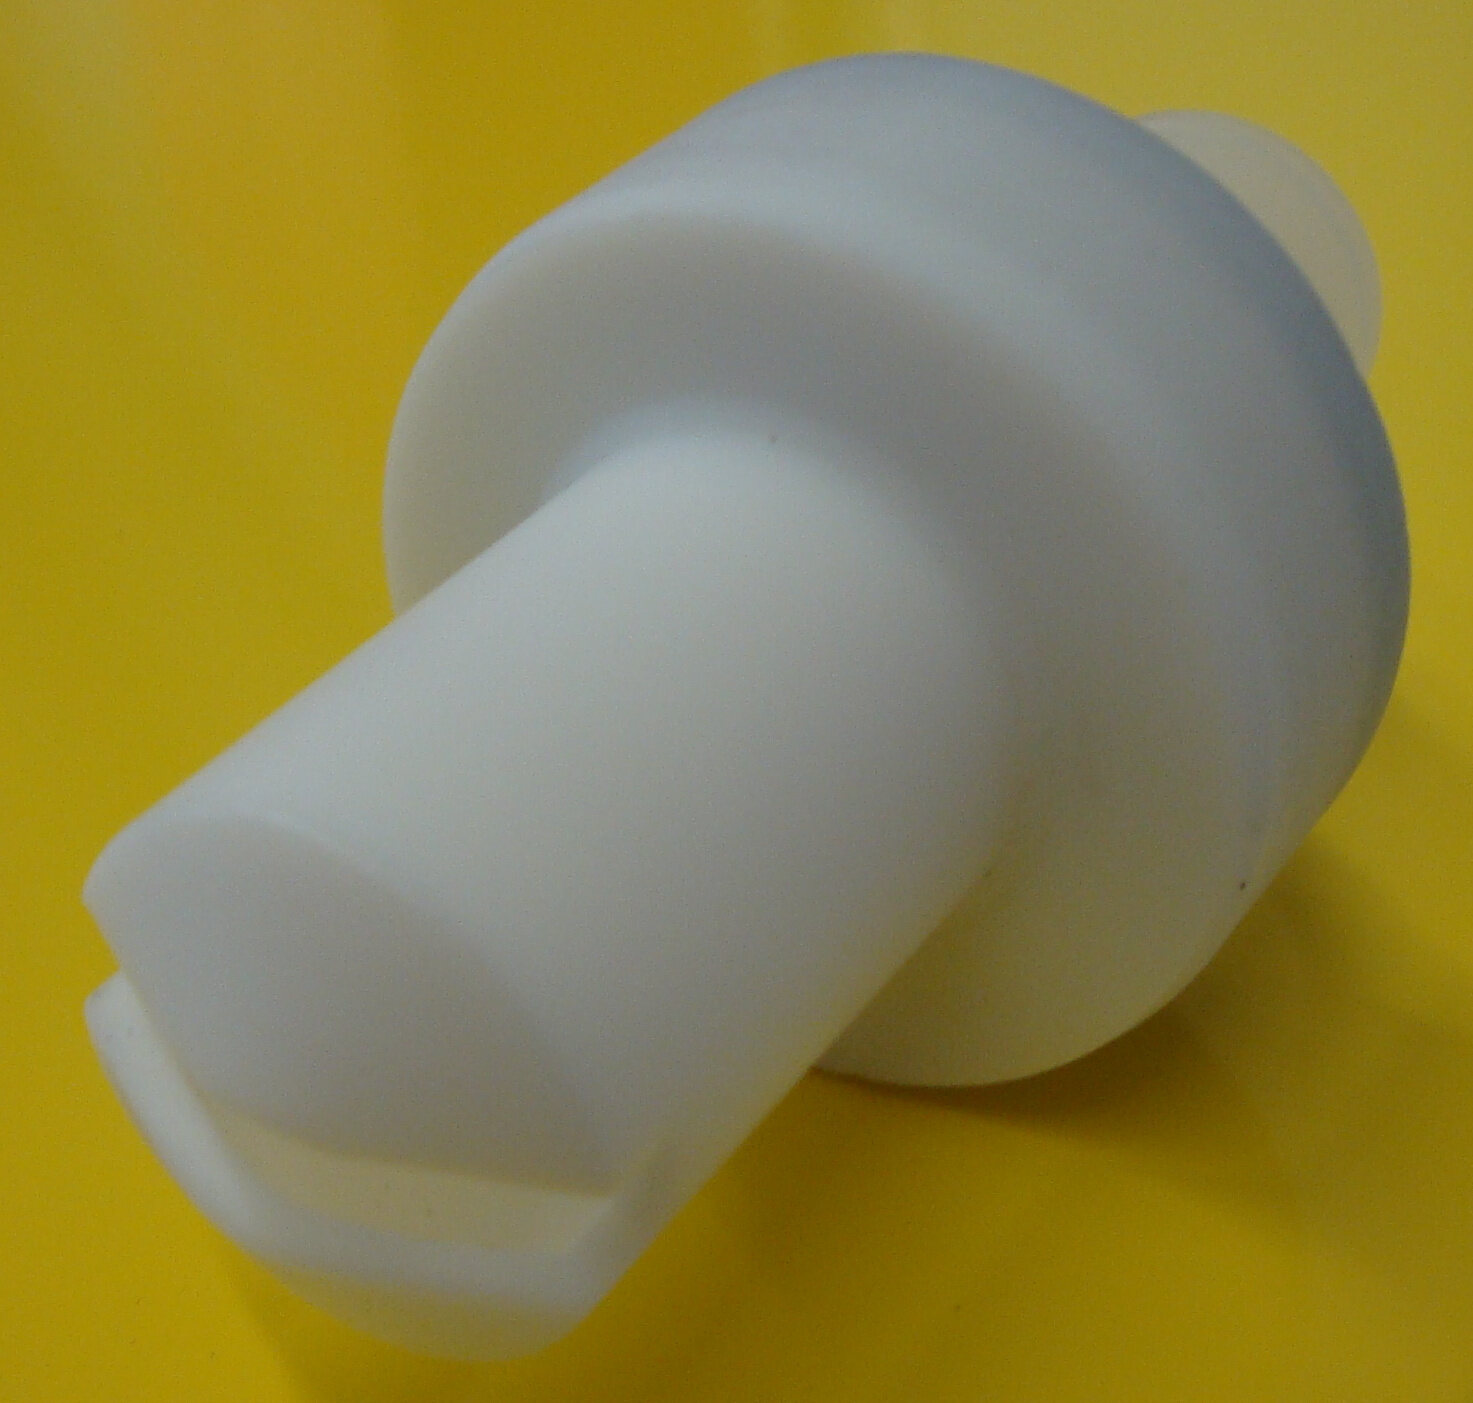
Nozul yalnızca bulutun şeklini değil, tanecik hızını ve parçaya ulaşma biçimini de değiştirir. Düz püskürtme nozulları geniş ve kontrollü bir desen için; deflektörlü yuvarlak desenler boru, profil veya karmaşık parçalar için değerlendirilebilir. Uzatma ve özel girinti nozulları yalnızca ekipman üreticisinin onayladığı parçalarla kullanılmalıdır.
Nozul aşındığında desen bozulabilir, püskürtme tek yana kayabilir veya toz iç yüzeyde kaynaşarak birikmeye başlayabilir. Aşınmış parçayı daha fazla hava vererek telafi etmek kararlı bir çözüm değildir.
Manuel tabanca tekniği: operatör ne yapmalı?
- Tabancayı düz yüzeyde mümkün olduğunca yüzeye dik ve sabit mesafede hareket ettirin.
- Geçiş hızını ve bindirmeyi göz kararı değil, ölçülen film kalınlığına göre standardize edin.
- Tabancayı aynı noktada bekletmeyin; köşe ve kenarlarda film hızla yükselebilir.
- Önce zor bölgeleri, sonra görünür geniş yüzeyleri kaplayın.
- Parçanın çevresinde kabin hava akışını bozacak sert ve ani hareketlerden kaçının.
- Renk değişiminde hortum, pompa, tabanca yolu, nozul ve kabin için yazılı temizlik sırasını izleyin.
Belirtiye göre hızlı ayar kontrolü
| Belirti | Önce kontrol edin | Sonraki adım |
|---|---|---|
| Girintinin dibi kapanmıyor | Topraklama, dış kenar yığılması, debi ve hava hızı | Girintiyi önce boyayın; bulutu yumuşatın, açı ve akım kontrolünü optimize edin. |
| Toz parçadan geri sekiyor | Taşıma/atomizasyon havası, mesafe, kabin hava dengesi | Tanecik hızını azaltın; hortum ve nozuldaki düzensiz akışı giderin. |
| Yüzeyde kraterimsi pütürlenme | Film kalınlığı, elektrostatik yük, mesafe, topraklama | Geri iyonlaşma ihtimalinde alanı ve birikimi azaltın; tek parametreyle test yapın. |
| Püskürtme darbeli geliyor | Toz seviyesi, akışkanlaştırma, enjektör/pompa, hortum kıvrımı | Toz yolunu üretici prosedürüne göre temizleyin; aşınma parçalarını kontrol edin. |
| Bir tarafta film daha kalın | Nozul aşınması, tabanca açısı, parça salınımı, operatör geçişi | Nozulu inceleyin; mesafe ve hareket standardını yeniden doğrulayın. |
| İkinci kat zor tutuyor | İlk kat kalınlığı, topraklama, elektrostatik reçete | İkinci kat programı/akım sınırı kullanın ve daha yumuşak uygulama deneyin. |
Vardiya başı ve vardiya sonu kontrol listesi
Temizlik ve güvenlikte taviz verilmemesi gerekenler
Toz boya havada yanabilir bir toz bulutu oluşturabilir; elektrostatik sistem ise yüksek gerilimle çalışır. Kabin emişi ve filtre sistemi devrede olmalı, iletken ekipman ve parçalar uygun şekilde topraklanmalı, tutuşturucu kaynaklar kontrol edilmeli ve operatör boya güvenlik bilgi formuna göre kişisel koruyucu donanım kullanmalıdır.
- Nozul veya elektrot üzerinde çalışmadan önce elektrostatik enerjiyi kapatın, sistemi güvenli şekilde boşaltın ve tesisin enerji izolasyon prosedürünü uygulayın.
- Tabancayı solvente daldırmayın; yalnızca üreticinin izin verdiği temizlik yöntemlerini ve malzemeleri kullanın.
- Basınçlı havayla temizlik gerekiyorsa düşük basınç ve kabin emişi altında çalışın; tozu çalışma alanına yaymayın.
- İletken O-ring, hortum ve orijinal güvenlik bileşenlerini rastgele parçalarla değiştirmeyin.
- Topraklama ölçümünü yalnızca görsel kontrolle sınırlamayın; uygun cihazla ve kayıtlı periyotla doğrulayın.
SONUÇ
İyi tabanca ayarı, kayıt altına alınmış dengedir.
Başarılı reçete; yalnızca kV ve µA değerlerinden oluşmaz. Toz debisi, hava, nozul, mesafe, açı, parça sırası, topraklama ve hedef film kalınlığı aynı kayıt içinde tutulmalıdır. Böylece operatör değişse bile sonuç tekrarlanabilir hâle gelir.
Ferovant, tabanca ayarlarını boya, parça geometrisi ve hat koşullarıyla birlikte değerlendirerek uygulama problemlerinin nedenini sistematik biçimde ayırmaya yardımcı olur.
Uygulamanızı birlikte değerlendirelim